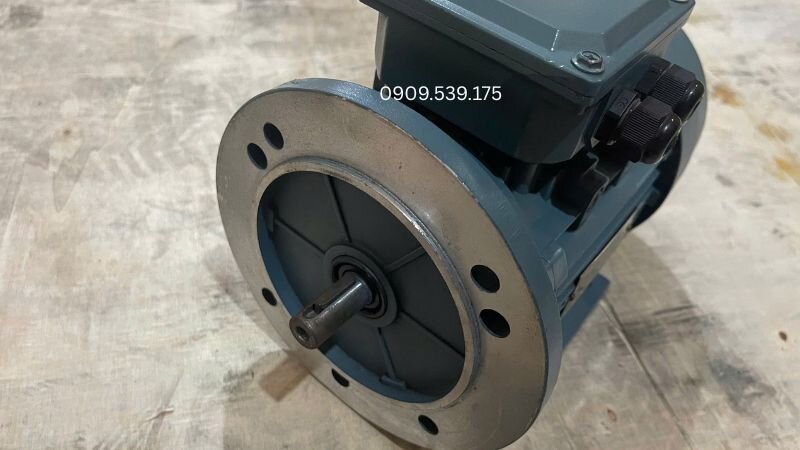
Hiện tượng rơ lệch khớp nối cơ khí thường xuất phát từ sự mài mòn cơ học tại trục truyền động. Việc áp dụng đúng kỹ thuật xử lý then chốt motor bị lỏng giúp khôi phục hoàn toàn mô-men xoắn, hạn chế rung động phá hủy ổ bi và kéo dài tuổi thọ vận hành cho hệ thống động cơ điện công nghiệp mà không cần tốn chi phí thay thế toàn bộ rotor mới.
Giải pháp xử lý then chốt motor bị lỏng tối ưu nhất
Xác định chính xác độ mòn của rãnh trục bằng thước cặp cơ khí hoặc panme chuyên dụng trước khi gia công.
Lựa chọn phương án đắp hàn phay lại hoặc tạo rãnh mới tùy thuộc vào đường kính và tải trọng động cơ.
Ứng dụng hóa chất khóa trục chuyên dụng cho các dòng motor điện công suất nhỏ để tiết kiệm thời gian.
Thực hiện bảo dưỡng định kỳ hệ thống truyền động nhằm ngăn ngừa rủi ro gãy trục hoặc phá hủy puly.
Dưới đây là phân tích chi tiết về các bước thực hiện và những lưu ý kỹ thuật quan trọng nhất từ chuyên gia cơ điện.
Dụng cụ cần thiết khi xử lý then chốt motor bị lỏng
Để thực hiện sửa chữa trục truyền động đạt độ chính xác cao nhất, việc chuẩn bị đầy đủ trang thiết bị là vô cùng quan trọng. Các dụng cụ này giúp kỹ thuật viên đo đạc và gia công đúng kích thước thiết kế ban đầu.
Việc chuẩn bị kỹ lưỡng các dụng cụ cơ khí chuyên dụng sẽ hạn chế tối đa các sai số hình học trong quá trình thao tác. Dưới đây là danh sách các thiết bị không thể thiếu cho quá trình sửa chữa này.
Dụng cụ đo lường chuyên dụng: Thước kẹp cơ khí chất lượng cao, thước kẹp điện tử, panme đo ngoài và đồng hồ so để kiểm tra độ đảo của trục truyền động.
Vật tư lắp ráp cơ bản: Búa đồng chống biến dạng đầu trục, búa nhựa, bộ đục cơ khí chuyên dụng, dũa mịn cầm tay và dung dịch tẩy rửa rỉ sét bề mặt kim loại.
Hóa chất và keo liên kết trục: Keo khóa ren anaerobic có khả năng chịu lực cắt cao và điền đầy khe hở kim loại hiệu quả.
Thiết bị gia công cơ khí nặng: Máy hàn điện hồ quang, que hàn chịu lực chuyên dụng, máy phay vạn năng hoặc máy phay CNC tại xưởng gia công cơ khí.
Việc sử dụng đúng công cụ giúp bảo vệ các chi tiết của mô tơ điện không bị biến dạng trong quá trình tháo lắp cơ học đầy phức tạp.
Chuẩn bị bộ dụng cụ đo lường và tháo lắp chuyên dụng để xử lý an toàn
Độ dung sai lắp ghép tiêu chuẩn giữa then và rãnh then trên trục motor thường được quy định theo hệ thống dung sai lắp chặt nhẹ hoặc lắp trung gian để đảm bảo khả năng truyền lực tối ưu nhất mà không gây rơ lắc trong suốt quá trình đảo chiều quay liên tục.
Tại sao rãnh then của động cơ bị mài mòn?
Hiểu rõ nguyên nhân gây ra hư hỏng cơ học này sẽ giúp người vận hành tìm ra giải pháp phòng ngừa hiệu quả nhất. Sự rơ lỏng then chốt ảnh hưởng lớn đến quá trình truyền tải mô-men động năng.
Nguyên nhân phổ biến nhất là do hiện tượng mỏi kim loại dưới tác động của lực xoắn đổi chiều liên tục. Khi motor vận hành với tải trọng không đều, lực va đập cơ học sẽ tập trung tại các góc của rãnh then.
Sự lệch tâm giữa trục động cơ và trục thiết bị công tác cũng là tác nhân nguy hiểm. Lực hướng tâm phát sinh do lệch trục sẽ phá hủy cấu trúc lắp ghép của rãnh then và then chốt.
Quá trình ăn mòn hóa học và rỉ sét do môi trường ẩm ướt làm suy yếu bề mặt tiếp xúc của kim loại. Lớp rỉ sét bong tróc tạo ra các khe hở siêu nhỏ, tạo điều kiện cho hiện tượng rơ lắc diễn ra nhanh hơn.
4 bước xử lý then chốt motor bị lỏng chuẩn kỹ thuật
Quá trình khắc phục sự sự cố rơ lỏng rãnh then đòi hỏi sự tỉ mỉ và tuân thủ nghiêm ngặt các tiêu chuẩn cơ khí chế tạo. Tùy thuộc vào mức độ hư hại thực tế của trục, kỹ thuật viên sẽ lựa chọn một trong bốn phương án kỹ thuật dưới đây.
Mỗi bước xử lý đều hướng tới mục tiêu khôi phục độ đồng tâm và khả năng truyền tải mô-men xoắn mạnh mẽ. Hãy cùng tìm hiểu chi tiết quy trình thực hiện tiêu chuẩn.
Bước 1: Gia công và thay thế then chốt mới
Phương pháp này áp dụng khi rãnh then trên trục giữ nguyên kích thước tiêu chuẩn nhưng thanh then bị dập hoặc mòn cơ học. Kỹ thuật viên cần đo lại chính xác kích thước rãnh bằng panme chuyên dụng.
Tiến hành gia công thanh then mới bằng thép hợp kim chất lượng cao như thép C45 hoặc thép hợp kim 40Cr. Thanh then mới cần đạt dung sai lắp chặt trên trục và lắp trượt nhẹ trên lỗ puly truyền động.
Thay thế then mới giúp giảm thiểu tối đa tiếng ồn cơ khí phát sinh trong quá trình truyền động tải trọng lớn.
Ưu điểm và nhược điểm của phương pháp:
Ưu điểm: Thời gian thi công nhanh chóng, chi phí vật tư rất thấp và không làm thay đổi cấu trúc cơ học của trục rotor.
Nhược điểm: Chỉ áp dụng được khi rãnh then trên trục chưa bị loe rộng hoặc nứt vỡ mảng kim loại.
Bước 2: Hàn đắp và phay lại rãnh then cũ
Phương pháp này thực hiện khi rãnh then trên trục bị mòn nhiều và loe rộng vượt quá giới hạn dung sai cho phép. Thợ cơ khí sẽ tiến hành hàn đắp vật liệu kim loại chịu lực vào phần rãnh bị khuyết tật.
Sau khi mối hàn nguội hoàn toàn tự nhiên, trục rotor được đưa lên máy phay cơ hoặc máy phay CNC để gia công lại rãnh then theo thông số nguyên bản của nhà sản xuất.
Cách này áp dụng phục hồi tối ưu cho các loại motor điện công nghiệp tải nặng có đường kính trục lớn.
Khi tiến hành hàn đắp trục truyền động, kỹ thuật viên bắt buộc phải sử dụng phương pháp hàn kiểm soát nhiệt độ để tránh hiện tượng biến dạng nhiệt gây cong trục hoặc làm thay đổi cấu trúc tinh thể của thép chế tạo đầu trục.
Ưu điểm và nhược điểm của phương pháp:
Ưu điểm: Khôi phục hoàn hảo hình dáng hình học nguyên bản của trục và đảm bảo khả năng chịu tải trọng cực lớn.
Nhược điểm: Chi phí gia công cao, yêu cầu máy móc chuyên dụng và thợ hàn có tay nghề kỹ thuật cao.
Bước 3: Phay rãnh then mới ở vị trí khác
Nếu rãnh then cũ bị vỡ mảng lớn và không thể phục hồi bằng phương pháp hàn đắp thông thường, giải pháp tối ưu là phay rãnh then mới trên cốt trục.
Vị trí phay mới thường được thiết kế lệch một góc 90 độ hoặc góc 180 độ so với vị trí của rãnh then cũ bị hỏng. Phương pháp này đòi hỏi sự chính xác tuyệt đối trong khâu gá đặt trục trên bàn máy phay.
Phương pháp này đặc biệt thích hợp cho các dòng động cơ điện công nghiệp hoặc động cơ điện nhập khẩu có cốt trục bằng thép chất lượng cao.
Ưu điểm và nhược điểm của phương pháp:
Ưu điểm: Tạo ra liên kết truyền động mới hoàn toàn chắc chắn và có độ bền tương đương với trục nguyên bản.
Nhược điểm: Làm giảm một phần diện tích mặt cắt ngang của trục và không áp dụng được cho trục có đường kính quá nhỏ.
Bước 4: Sử dụng keo khóa trục cơ khí
Cách xử lý này áp dụng khi khe hở giữa then và rãnh then còn nằm trong phạm vi cho phép nhỏ hoặc động cơ chạy tải nhẹ.
Sau khi vệ sinh sạch sẽ dầu mỡ bằng dung dịch chuyên dụng, kỹ thuật viên tra keo cơ khí để điền đầy khoảng trống giữa then, trục và lỗ puly. Chờ keo đông kết hoàn toàn theo chỉ định của nhà sản xuất trước khi vận hành.
Đây là cách xử lý nhanh chóng cho các dòng máy dân dụng công suất nhỏ như mô tơ điện 220v, motor điện 220v, hay motor điện pha 220v.
Ưu điểm và nhược điểm của phương pháp:
Ưu điểm: Thao tác cực kỳ đơn giản, không cần tháo rời rotor mang đi gia công và tiết kiệm tối đa thời gian dừng máy.
Nhược điểm: Khả năng chịu lực cắt và nhiệt độ làm việc ở mức trung bình, không phù hợp cho động cơ tải nặng đảo chiều liên tục.
Các phương pháp khắc phục: thay then mới, hàn đắp phay lại, phay rãnh mới hoặc dùng keo khóa
Để nhận báo giá motor hoặc tư vấn dịch vụ kỹ thuật chất lượng cao, quý khách hãy liên hệ Motordien.vn qua hotline 0969 085 109 hoặc Zalo 0969085109 để được hỗ trợ nhanh chóng từ đội ngũ kỹ sư chuyên nghiệp.
So sánh các phương pháp xử lý then chốt
Để giúp quý khách hàng dễ dàng đưa ra quyết định phù hợp nhất với điều kiện vận hành và ngân sách, chúng tôi đã tổng hợp bảng so sánh chi tiết dưới đây. Mỗi phương án đều có những ưu thế kỹ thuật riêng biệt.
Việc lựa chọn phương án kỹ thuật chính xác sẽ giúp tối ưu hóa chi phí sửa chữa và thời gian dừng máy của dây chuyền.
Phương pháp
Độ bền cơ học
Chi phí thực hiện
Thời gian thi công
Phù hợp ứng dụng
Thay then mới
Trung bình khá
Rất thấp
Nhanh nhất
Tải nhẹ, rãnh trục chưa mòn
Hàn đắp phay lại
Rất cao
Cao
Trung bình
Động cơ tải nặng công nghiệp
Phay rãnh mới
Cao
Trung bình khá
Trung bình
Cốt trục lớn, thép cứng vững
Dùng keo khóa
Trung bình
Thấp
Nhanh
Tải nhẹ, công suất nhỏ dưới 3.7kW
Bảng so sánh trên là cơ sở kỹ thuật giúp quý doanh nghiệp đưa ra phương án xử lý then chốt motor bị lỏng tối ưu nhất.
Những lưu ý khi xử lý then chốt motor bị lỏng
Người vận hành cần tuân thủ nghiêm ngặt các nguyên tắc kỹ thuật cơ khí chế tạo để bảo vệ cấu trúc đầu trục động cơ. Những sai lầm nhỏ trong quá trình sửa chữa có thể dẫn đến việc phá hủy các linh kiện đắt tiền bên trong.
Việc nắm rõ các lưu ý dưới đây sẽ giúp bảo vệ an toàn cho hệ thống thiết bị và tránh phát sinh các chi phí sửa chữa không đáng có.
Tuyệt đối không sử dụng búa sắt đóng trực tiếp vào đầu then hoặc trục để tránh làm biến dạng ren, hỏng vòng bi đầu trục.
Mọi bề mặt chi tiết cơ khí sau gia công phải được làm sạch hoàn toàn rỉ sét, bụi kim loại và mỡ bôi trơn trước khi tiến hành lắp ráp cơ học.
Nếu đường kính cốt trục bị mài mòn vượt quá giới hạn cho phép, việc cố gắng phay lại rãnh then sẽ làm yếu trục và dẫn đến nguy cơ gãy cốt trục trong quá trình chạy máy.
Nên chủ động liên hệ các đại lý bán động cơ điện uy tín để tìm mua các dòng động cơ điện nhập khẩu có thông số kỹ thuật tương đương khi trục cũ không còn khả năng phục hồi an toàn.
Tuyệt đối không dùng búa sắt đóng trực tiếp để tránh làm hỏng trục và vòng bi
Việc sử dụng xích tải hoặc dây đai quá căng là nguyên nhân gián tiếp làm tăng lực hướng tâm lên đầu trục dẫn đến hiện tượng mài mòn nhanh chóng của rãnh then và làm hỏng vòng bi đầu trục của mô tơ điện.
Quy trình bảo trì định kỳ tránh rơ lỏng then
Bảo trì định kỳ là giải pháp hiệu quả nhất để phát hiện sớm các dấu hiệu mài mòn của then chốt trước khi xảy ra các sự cố cơ học nghiêm trọng. Việc này giúp duy trì hiệu suất hoạt động liên tục của thiết bị cơ điện.
Thực hiện kiểm tra lực siết của các bu-lông cố định, ốc giữ puly và căn chỉnh độ đồng tâm của các khớp nối cơ khí định kỳ từ 3 đến 6 tháng một lần.
Thoa một lớp mỡ chịu nhiệt chuyên dụng mỏng lên bề mặt then chốt trước khi tiến hành lắp ráp để chống oxy hóa bề mặt kim loại.
Dù doanh nghiệp sử dụng một dòng motor điện tốt nhất hay các loại động cơ điện giá rẻ, hoạt động bảo dưỡng định kỳ vẫn đóng vai trò quyết định đến độ bền của cốt trục động cơ.
Khi phát hiện cốt trục hoặc puly bị mài mòn quá nặng, quý khách hàng có thể liên hệ các đơn vị bán mô tơ điện uy tín để tìm mua linh kiện thay thế đồng bộ.
Motordien.vn sở hữu đội ngũ kỹ thuật viên dày dặn kinh nghiệm, nhiệt huyết và am hiểu chuyên sâu về lĩnh vực cơ điện kế thừa từ Thành Thái Motor. Chúng tôi sẵn sàng đồng hành hỗ trợ mọi vấn đề kỹ thuật của khách hàng.
Kiểm tra và căn chỉnh định kỳ giúp phát hiện sớm tình trạng rơ lỏng trục
Câu hỏi thường gặp
Khi nào chúng ta cần tiến hành xử lý then chốt motor bị lỏng?
Bạn cần thực hiện xử lý then chốt motor bị lỏng ngay khi hệ thống truyền động xuất hiện tiếng ồn cơ khí, độ rung lắc bất thường hoặc khớp nối bị rơ lệch. Việc can thiệp sớm sẽ ngăn chặn nguy cơ gãy cốt trục và phá hỏng ổ bi của động cơ.
Những phương pháp nào khắc phục rãnh then bị mòn hiệu quả nhất?
Tùy mức độ hư hại, bạn có thể áp dụng 4 phương án: gia công thay thế then mới, hàn đắp phay lại rãnh cũ về nguyên bản, phay rãnh then mới ở góc lệch 90/180 độ, hoặc dùng keo khóa trục cơ khí chuyên dụng cho trường hợp tải nhẹ.
Phương pháp hàn đắp và phay lại rãnh then có ưu điểm gì?
Đây là giải pháp tối ưu cho motor công nghiệp tải nặng. Phương pháp này khôi phục hoàn hảo dung sai lắp ghép và hình dáng ban đầu của trục mà không làm giảm diện tích mặt cắt ngang của cốt trục, đảm bảo khả năng chịu lực cực tốt.
Sử dụng keo khóa trục cơ khí có bền không?
Keo khóa trục rất tiện lợi, thi công nhanh và không cần tháo rời rotor. Tuy nhiên, phương pháp này có độ bền trung bình, chỉ phù hợp cho động cơ công suất nhỏ (dưới 3.7kW), tải nhẹ và không vận hành đảo chiều liên tục.
Làm sao để hạn chế tình trạng rơ lỏng then chốt trong quá trình vận hành?
Hãy bảo dưỡng định kỳ mỗi 3 đến 6 tháng: kiểm tra độ đồng tâm khớp nối, siết chặt ốc puly, thoa mỡ chịu nhiệt chống rỉ sét lên then và tránh căng xích/dây đai quá mức nhằm giảm lực hướng tâm gây hại lên đầu trục.
Kết luận
Thực hiện đúng kỹ thuật xử lý then chốt motor bị lỏng giúp bảo vệ kết cấu cơ học của cốt trục, triệt tiêu các rung động có hại và nâng cao tuổi thọ làm việc của động cơ điện.
Tùy thuộc vào hiện trạng cơ học cụ thể của thiết bị, quý doanh nghiệp nên lựa chọn giải pháp gia công then mới, hàn đắp phục hồi hoặc tạo rãnh mới để tiết kiệm tối đa chi phí vận hành.
Nếu có nhu cầu mua động cơ điện chất lượng cao hoặc cần hỗ trợ kỹ thuật chuyên sâu, hãy liên hệ ngay với Motordien.vn qua số điện thoại 0969 085 109 để nhận được sự tư vấn kịp thời nhất từ các chuyên gia cơ điện.